


In de kernarchitectuur van elektronische producten fungeert PCB als een nauwkeurig werkend "zenuwcentrum", en de prestaties ervan bepalen rechtstreeks de stabiliteit en betrouwbaarheid van elektronische producten. Als centrale schakel in dePCB-productieprocesBij het lamineerproces is het de verantwoordelijkheid om meerdere lagen materiaal samen te smelten tot een stabiele structuur. De procesnauwkeurigheid heeft niet alleen invloed op de mechanische sterkte en isolatieprestaties van de printplaat, maar speelt ook een beslissende rol in de integriteit van de signaaloverdracht. Hieronder analyseren we het hele proces van pcb-lamineertechnologie en onthullen we de technische logica en kwaliteitscontrolepunten erachter.
1, Nauwkeurige voorbereiding vóór het persen
(1) Strenge selectie en nauwgezette inspectie van materialen
Als basis voor de elektrische verbinding van de printplaat moet de binnenkernplaat een nauwkeurige bewerking van de productie van de binnencircuits ondergaan om ervoor te zorgen dat de nauwkeurigheidsfout van de grafische weergave van de schakelingen binnen ± 5 μm wordt gecontroleerd. In de fase van uiterlijkinspectie wordt automatische optische inspectieapparatuur gebruikt om het gehele oppervlak van de kernplaat te scannen, waarbij de nadruk ligt op het controleren op kortsluiting, open circuits en pinhole-defecten met een diameter van 50 μm. Tegelijkertijd wordt een microweerstandstester gebruikt om 100% testen van de geleidbaarheid van het circuit uit te voeren om ervoor te zorgen dat de elektrische prestaties van de kernplaat aan de norm voldoen.
De prestatieparameters van semi-uitgeharde films bepalen rechtstreeks de kwaliteit van de verbinding tussen de lagen. Voor printplaten voor hoogfrequente communicatie moeten semi-uitgeharde chips met laag verlies en een diëlektrische constante van minder dan of gelijk aan 3,0 en een diëlektrisch verlies van minder dan of gelijk aan 0,002 worden geselecteerd; Voor scenario's met hoge betrouwbaarheid, zoals auto-elektronica, moeten modellen die bestand zijn tegen hoge- temperaturen met een glasovergangstemperatuur groter dan of gelijk aan 170 graden worden gebruikt. Bij de materiaalopslaginspectie wordt de uithardingsactiviteit van de hars gedetecteerd door de geltijdtester en moet de geltijdafwijking binnen ± 10% worden gecontroleerd. Tegelijkertijd wordt de diktetester gebruikt om de uniformiteit van de plaat te controleren om er zeker van te zijn dat de diktetolerantie kleiner dan of gelijk is aan ± 5 μm.
De selectie van buitenste koperfolie moet overeenkomen met de ontwerpvereisten van het circuit. Voor scenario's met hoge stroomsterkte, zoals voedingsmodules, moet prioriteit worden gegeven aan het gebruik van koperfolie met een hoge ductiliteit en een dikte van 70 μm, en de afpelsterkte moet groter zijn dan of gelijk zijn aan 1,5 N/mm; Voor hoog-signaallijnen is het raadzaam om 18 μm ultra-koperfolie met laag profiel te gebruiken om de impact van het huideffect te verminderen. De oppervlakteruwheid van koperfolie moet worden gecontroleerd binnen het bereik van 1,5-2,5 μm, en batchbemonstering moet worden uitgevoerd met behulp van een ruwheidsmeetinstrument om etsdefecten veroorzaakt door oppervlaktedefecten te elimineren.
(2) Zorgvuldig ontwerp en nauwkeurige stapeling van gelaagde structuren
Het stapelontwerp moet het principe van elektromagnetische compatibiliteit volgen. Voor hoge-printplaten met meer dan 10 lagen wordt gewoonlijk een symmetrische structuur van "signaallaaglaaglaag, vermogenslaag, signaallaag" gebruikt. De afstand tussen de vermogenslaag en de laag wordt geregeld op 50-100 μm om een nauw gekoppeld capacitief effect te vormen en vermogensruis te verminderen. Bij het ontwerpen van blinde gaten wordt CAE-software gebruikt voor de analyse van de projectie van de gatpositie om ervoor te zorgen dat de afwijking van aangrenzende blinde gaten kleiner dan of gelijk is aan 50 μm, waardoor falen van de verbinding tussen de lagen als gevolg van een verkeerde uitlijning wordt vermeden. Een typisch geval laat zien dat het gebruik van een 6-laags symmetrisch gestapelde DDR4-printplaat het signaalintegriteitssimulatieverlies met 12% vermindert in vergelijking met een asymmetrische structuur.
Het stapelen wordt uitgevoerd in een cleanroomomgeving van klasse 1000, en operators moeten anti-statische handschoenen en maskers dragen om de invloed van menselijke verontreinigende stoffen te vermijden. Met behulp van een visueel uitlijningssysteem om elke materiaallaag te lokaliseren, kan de uitlijningsnauwkeurigheid van de X/Y-as ± 25 μm bereiken. Wat de hulpmaterialen betreft, wordt gekozen voor hoog-temperatuurbestendig polyimide-isolatiepapier (temperatuurbestendigheid groter dan of gelijk aan 260 graden), met een diktetolerantie gecontroleerd binnen ± 2 μm. Het dempingsmateriaal maakt gebruik van glasvezelvilt met een dichtheid van 0,3 g/cm³ om de drukverdeling in evenwicht te brengen. Nadat het stapelen is voltooid, moet de totale dikte van het materiaal worden geverifieerd door middel van een weegmethode, met een fout van minder dan of gelijk aan ± 3%.
2, Nauwkeurige controle van de persbediening
(1) Fijnafstemming van apparatuurparameters
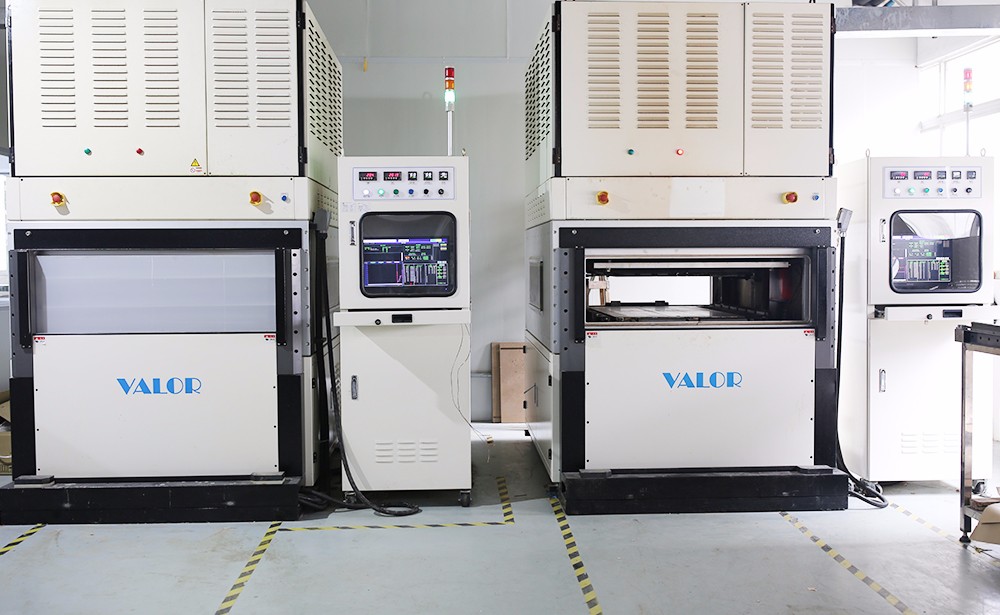
De temperatuurregeling maakt gebruik van multizone-temperatuurregelingstechnologie en het oppervlaktetemperatuurverschil van de geperste stalen plaat is kleiner dan of gelijk aan ± 1,5 graden. Als we een bepaald FR-4-materiaal als voorbeeld nemen, is de uithardingscurve verdeeld in drie fasen: voorverwarmingsfase (60-120 graden, verwarmingssnelheid 3 graden /min), uithardingsfase (180 graden ± 2 graden, isolatie gedurende 90 minuten) en na-uithardingsfase (geleidelijk afkoelen tot onder 80 graden). Realtime monitoring van de middentemperatuur van de mat met behulp van een infraroodthermometer om een afwijking van minder dan of gelijk aan ± 3 graden van de ingestelde curve te garanderen.
De drukregeling maakt gebruik van een servohydraulisch systeem en de drukgradiënt wordt geregeld binnen 5psi/mm. Voor een printplaat met 8 lagen is de initiële druk ingesteld op 150 psi. Wanneer de temperatuur stijgt tot 120 graden (harssmeltfase), verhoog dan geleidelijk de druk tot 400 psi, en de drukfluctuatie tijdens de vasthoudfase is kleiner dan of gelijk aan ± 10 psi. Voor panelen met een groot oppervlak (groter dan of gelijk aan 400 mm x 500 mm) is de activering van de zonedrukcompensatiefunctie vereist, die de lokale druk dynamisch aanpast via een druksensormatrix om een plaatdikte-uniformiteitsfout van minder dan of gelijk aan ± 5 μm te garanderen.
Tijdmanagement volgt het driedimensionale synergieprincipe van 'temperatuur-druk-tijd'. Uit experimentele gegevens blijkt dat het onder omstandigheden van 180 graden/400 psi 85-95 minuten duurt voordat de semi-uitgeharde plaat volledig is uitgehard, en onder 80 minuten neemt de afpelsterkte van de tussenlagen met meer dan 20% af. Voor het dikke koperfolieproces (groter dan of gelijk aan 70 μm) moet de houdtijd met 15-20 minuten worden verlengd om ervoor te zorgen dat de hars de concave delen van de koperfolie volledig vult.
(2) Realtime monitoring van het persproces
Tijdens de verwarmingsfase registreert het PLC-systeem elke minuut de temperatuurveranderingen en er wordt automatisch een alarm geactiveerd wanneer de verwarmingssnelheid de 5 graden/min overschrijdt. In dit stadium ligt de nadruk op het observeren van de smelttoestand van de hars. Idealiter begint de semi-uitgeharde plaat een vloeitoestand te vertonen in het bereik van 90-110 graden. Als voortijdig smelten optreedt (zoals onder 80 graden), moet de materiaalopslagomgeving worden gecontroleerd (de luchtvochtigheid moet minder dan of gelijk zijn aan 5% RH).
Tijdens de fase van isolatie en drukbehoud wordt een druktransmitter gebruikt om de cilinderdruk in realtime te bewaken. Wanneer de drukfluctuatie ± 15 psi overschrijdt, start het systeem automatisch de compensatiepomp voor drukcorrectie. Tegelijkertijd worden elke 5 minuten temperatuurgegevens geregistreerd via thermokoppelsensoren die in de stalen plaat zijn geïnstalleerd, waardoor een temperatuur-tijdcurve wordt gevormd voor de traceerbaarheid en optimalisatie van het proces.
In de koelfase wordt gebruik gemaakt van gradiëntkoelingstechnologie, waarbij de apparatuur eerst op natuurlijke wijze wordt gekoeld tot onder de 120 graden (koelsnelheid kleiner dan of gelijk aan 5 graden/min), en deze vervolgens wordt overgebracht naar een lucht-gekoelde tunnel (windsnelheid 2-3 m/s) voor koeling tot kamertemperatuur. Voor materialen met een hoge TG (Tg groter dan of gelijk aan 180 graden) is langzame koeling boven 80 graden gedurende 30 minuten vereist om de accumulatie van interne spanning te verminderen. Na testen kan dit proces het kromtrekken van de printplaat met meer dan 40% verminderen.
3, Strenge testen en hanteren na compressie
(1) Zorgvuldige inspectie van uiterlijke gebreken
Visuele inspectie maakt gebruik van verlichting met meerdere hoeken (kleurtemperatuur 5000-6500K), en het inspectiepersoneel moet meer dan 2 jaar ervaring hebben en bellen met een diameter groter dan of gelijk aan 0,3 mm en delaminatiedefecten met een lengte groter dan of gelijk aan 1 mm kunnen identificeren. Voor randoverloop wordt een laserdiktemeter gebruikt om de overloopdikte te detecteren, met een vereiste van minder dan of gelijk aan 0,1 mm om te voorkomen dat de daaropvolgende freesnauwkeurigheid wordt beïnvloed.
Microscopisch onderzoek met behulp van een 50-200x optische microscoop, met de nadruk op het observeren van de harsvulsituatie bij de blinde ondergrondse gatverbinding, waarbij een holteverhouding van minder dan of gelijk aan 5% vereist is. Voor circuitgebieden met hoge-dichtheid moet de uitlijning van de tussenlagen worden gecontroleerd door middel van slice-analyse. De offset van de X/Y-as moet kleiner dan of gelijk zijn aan 50 μm, en de uniformiteitsfout van de harsdikte op de Z-as moet kleiner dan of gelijk zijn aan ± 10%.
(2) Nauwkeurige meting van maat en dikte
Bij de maatmeting wordt gebruik gemaakt van een beeldmeetinstrument om automatisch de lengte-, breedte- en openingsposities van het bord te scannen, met een coördinatennauwkeurigheid van ± 10 μm. Voor onregelmatige platen wordt contourafstemming bereikt door middel van CAD-gegevensimport, waarbij maattoleranties binnen ± 0,05 mm worden gecontroleerd.
De diktedetectie gebruikt een micrometer om in totaal 5 punten op de vier hoeken en in het midden van de plaat te meten. De gemiddelde dikte wijkt af van de ontwerpwaarde met minder dan of gelijk aan ± 3%, en het diktebereik van elk meetpunt is kleiner dan of gelijk aan 50 μm. Voor platen met meerdere- lagen is niet-destructief testen van de koperdikte van elke laag met behulp van een röntgendiktemeter- vereist, met een afwijking in de koperdikte van de binnenlaag van minder dan of gelijk aan ± 10% en een afwijking in de koperdikte van de buitenlaag van minder dan of gelijk aan ± 5%.
(3) Effectief herstel van defecten en correcte omgang met producten
Reparatie van defecten: Voor bellen met een oppervlakte van minder dan of gelijk aan 5 mm² wordt vacuüm-heetpersreparatietechnologie (temperatuur 180 graden, druk 600 psi, tijd 10 minuten) gebruikt. Na reparatie is verificatie van het opnieuw snijden vereist; Voor microkortsluitingen in het circuit wordt laser-micro-etsapparatuur (spotdiameter kleiner dan of gelijk aan 50 μm) gebruikt om het kortsluitingspunt nauwkeurig te verwijderen, en na reparatie wordt de geleidbaarheid bevestigd door middel van een vliegende pintest. Statistieken tonen aan dat het succespercentage van reparaties van kleine defecten meer dan 90% kan bedragen, maar het aantal reparaties is beperkt tot minder dan of gelijk aan 2 keer.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Afvalproducten moeten worden vermalen en de redenen voor sloop moeten worden vastgelegd via het ERP-systeem voor traceerbaarheid van procesverbeteringen.
Het lamineringsproces van printplaten is een complex productieproces dat materiaalkunde, overdracht via warmpersen en precisiecontrole integreert. De technische punten lopen door de gehele keten van "materiaalvoorbereiding laagontwerp laminering uitvoering detectie en reparatie". Door nauwkeurige materiaalselectie, wetenschappelijke stapelplanning, intelligente apparatuurcontrole en strikte kwaliteitscontrole kunnen de uitgebreide prestatie-indicatoren van printplaten effectief worden verbeterd.